English
 русский
 Português
 Français


 Читать далее
Категория продукта
НОВАЯ категория
Свяжитесь с нами
Свяжитесь с нами
Мы специализируемся на исследованиях, разработках и производстве электрических проводов и кабелей.
 +86-21-57560276
Связанные новости
- Автоматизация пастеризации пищевых продуктов: от основ процесса к интеграции «умного» производства
- Как выбор материала влияет на качество платформы биопроцесса: инженерное руководство для покупателя
- Теплообменник с прямым контактом: основные требования к нагреву и смешиванию в процессе
- Как выбрать надежного производителя интегрированных установок для биопроцессов | Экспертное руководство
Автоматический ультрапастерилизатор: основные требования к температуре и контролю процесса
Контент
- 1 Почему контроль температуры UHT требует жестких допусков
- 2 Четыре контура управления автоматическим ультрапастерилизатором
- 3 Проведение проверки конструкции пробирки и времени пребывания
- 4 Контрольно-измерительные приборы, датчики и аварийное переключение
- 5 CIP и санитария для линий UHT
- 6 Валидация, соответствие и документация
- 7 Распространенные неисправности и способы их диагностики
- 8 Часто задаваемые вопросы
На типичном молочном заводе автоматический УВТ-стерилизатор работает при температуре 137°С и времени выдержки 4 секунды. Если температура падает всего на 1,5°C ниже заданного значения более чем на 2 секунды, устройство отклонения потока отправляет партию обратно в балансовый резервуар для повторной обработки. Это единственное событие требует затрат производительности, энергии и времени смены. Правильный процесс — это не вопрос настройки одного клапана; это требование системного уровня.
Почему контроль температуры UHT требует жестких допусков
УВТ-стерилизация — это термический процесс с непрерывным потоком, который должен обеспечить 12-кратное снижение количества спор Clostridium botulinum при сохранении вкуса, белковой функциональности и питательной ценности продукта. Сочетание температуры и времени выдержки является границей безопасности, определяемой органами технологического процесса, а не предпочтениями оператора.
Падение на 1°C ниже целевого показателя в 140°С может снизить эффективность уничтожения спор на 30–40%. Вот почему автоматические стерилизаторы UHT имеют несколько перекрывающихся уровней управления. Одного регулятора температуры никогда не бывает достаточно; системе необходимы резервные датчики, проверенная удерживающая трубка и отводной клапан, который реагирует за миллисекунды.
Как работает взаимосвязь температуры и времени
Термическое разрушение спор следует кинетической модели первого порядка. Значение D уменьшается на 90% при каждом повышении температуры значения Z. Для C. botulinum значение Z составляет примерно 10°C. Повышение температуры процесса со 121°С до 140°C сокращает необходимое время выдержки с минут до секунд.
| Процесс | Температура | Время выдержки | Эквивалент F0 |
| Реторта (в контейнере) | 121°C | 15-20 мин | Минимум 3,0 |
| УВТ (эффективный) | 135°С | 25-30 сек. | Минимум 3,0 |
| УВТ (молоко) | 137°C | 4 секунды | Минимум 3,0 |
| УВТ (высокотемпературная) | 140°C | 2-3 секунды | Минимум 3,0 |
Четыре контура управления автоматическим ультрапастерилизатором
Автоматический стерилизатор UHT работает по четырем независимым контурам управления: предварительный нагрев, окончательный нагрев, выдержка и охлаждение. Каждый контур имеет свою собственную уставку, время отклика и логику отказоустойчивости. Отдельный контур управления потоком и противодавлением поддерживает физические условия, предотвращающие мгновенное вскипание продукта.
135-145°С Диапазон обработки
2-5 секунд Время выдержки
0,5°С Допуск управления
12-логарифмический Уменьшение спор
Отопительный контур
Секция нагрева поднимает продукт от температуры предварительного нагрева, обычно 60–75°C, до заданного значения ультрапастеризации. В системе прямого впрыска пара кулинарный пар смешивается с продуктом, обеспечивая практически мгновенный нагрев. В непрямой системе пластинчатый или трубчатый теплообменник передает тепло от пара или горячей воды. ПИД-регулятор регулирует положение парового клапана в зависимости от температуры, измеренной на выходе нагревателя.
Удерживающая петля
После нагрева продукт проходит через изолированную выдержку, где он остается при заданной температуре в течение необходимого времени пребывания. Это самая критическая зона. Если температура падает ниже заданного значения, продукт не был стерилизован.
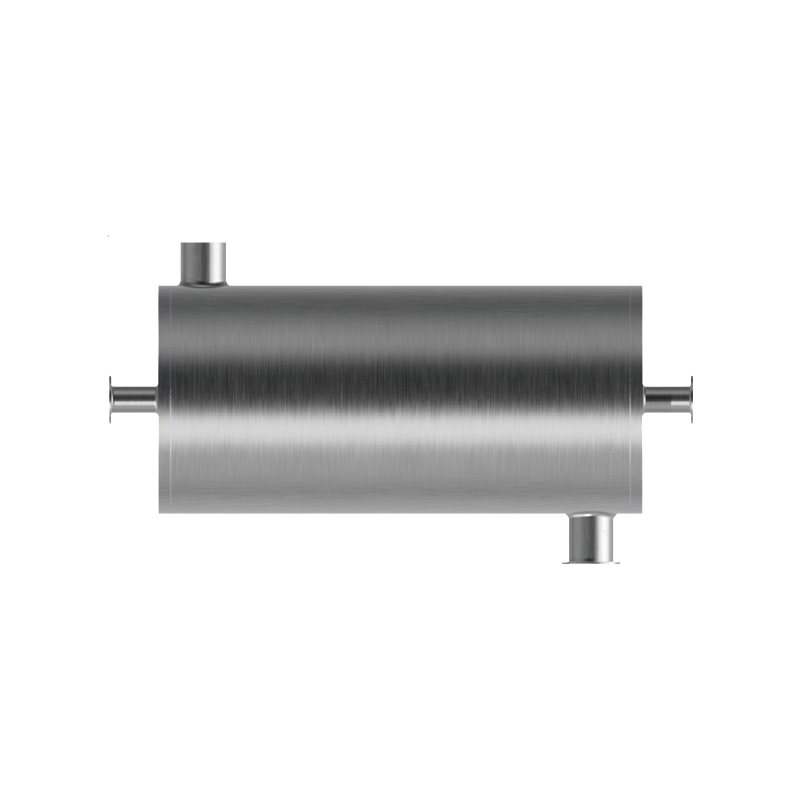
 Автоматический ультрапастерилизатор для обработки продуктов питания и напитков Этот автоматический сверхвысокотемпературный стерилизатор мгновенно стерилизует напитки, сохраняя при этом питательные вещества и вкус. Он обеспечивает рекуперацию более 85% тепла, полную автоматизацию и соответствует стандартам ASME, PMO и 3A, обеспечивая безопасную и эффективную работу. Посмотреть продукт →
Охлаждающий контур
Выдерживающая трубка выгружается в секцию охлаждения. В непрямых системах продукт проходит через регенератор для рекуперации тепла, а затем в секцию охлажденной воды или гликоля. Скорость охлаждения имеет значение: слишком медленное приводит к дополнительному тепловому повреждению, слишком быстрое создает тепловой удар на поверхностях теплопередачи.
Контроль расхода и противодавления
При температуре 140°C вода превращается в пар при абсолютном давлении примерно 3,6 бар. Чтобы продукт оставался жидким, обратный клапан после удерживающей трубки должен поддерживать давление 4–6 бар. Падение ниже этого уровня вызывает мигание, изменяет скорость потока и делает расчет времени пребывания недействительным.
Удерживающая трубка является единственным компонентом, который гарантирует определенное время пребывания. Все, что находится выше по течению, является входными данными; все, что происходит дальше, является результатом.
Проведение проверки конструкции пробирки и времени пребывания
Условия эксплуатации в удерживающей трубке определяют, будет ли каждая частица продукта подвергаться необходимой термической обработке. Длина трубки должна рассчитываться для самой быстродвижущейся частицы в профиле потока, а не для средней скорости.
В турбулентном потоке скорость по центральной линии примерно в 1,2 раза превышает среднюю скорость. Эта самая быстрая частица проводит в удерживающей трубке самое короткое время, поэтому в расчетное уравнение включен коэффициент запаса 1,2.
Если средняя скорость равна 2,0 м/с, а необходимое время выдержки составляет 4 секунды при температуре 140°C, теоретическая длина трубы составит 8,0 м. При коэффициенте 1,2 фактическая расчетная длина составит 9,6 м.
| Параметр | Типичный диапазон | Инженерная причина |
| Внутренний диаметр трубки | 25-100 мм | Балансирует перепад давления и теплопередачу |
| Скорость потока | 1,5-4,0 м/с | Поддерживает число Рейнольдса выше 10 000. |
| число Рейнольдса | Выше 10 000 | Обеспечивает турбулентный поток и профиль пробки |
| Расчетный коэффициент безопасности | 1.2 | Учитывает самую быстро движущуюся частицу |
Минимальная длина удерживающей трубки = требуемое время × средняя скорость × 1,2. Это не предложение; это уравнение проектирования.
Контрольно-измерительные приборы, датчики и аварийное переключение
Соответствующий требованиям автоматический стерилизатор UHT использует резервные датчики температуры со временем отклика менее 1,5 секунды и пневматический перепускной клапан, который срабатывает в течение 200 миллисекунд.
В целях безопасности пищевых продуктов процесс считается действительным только в том случае, если температура продукта на выходе из трубки-выдержки находится на уровне заданного значения или выше него. В момент его падения устройство отклонения потока (FDD) перенаправляет продукт в уравнительный резервуар.
Требуемый инструментарий
- Двойные датчики RTD Pt100 на выходе из удерживающей трубки с погрешностью измерения в пределах 0,3°C
- Непрерывная запись температуры с интервалом в 1 секунду с сохранением данных не менее 12 месяцев.
- Автоматическое отклонение при любом отрицательном отклонении ниже заданного значения, без необходимости ручного управления.
- Датчик давления на обратном клапане для поддержания абсолютного давления 4–6 бар.
- Расходомер на подаче продукта для проверки соответствия фактического расхода расчетному значению.
- Пневматический перепускной клапан с временем срабатывания 0,2 секунды.
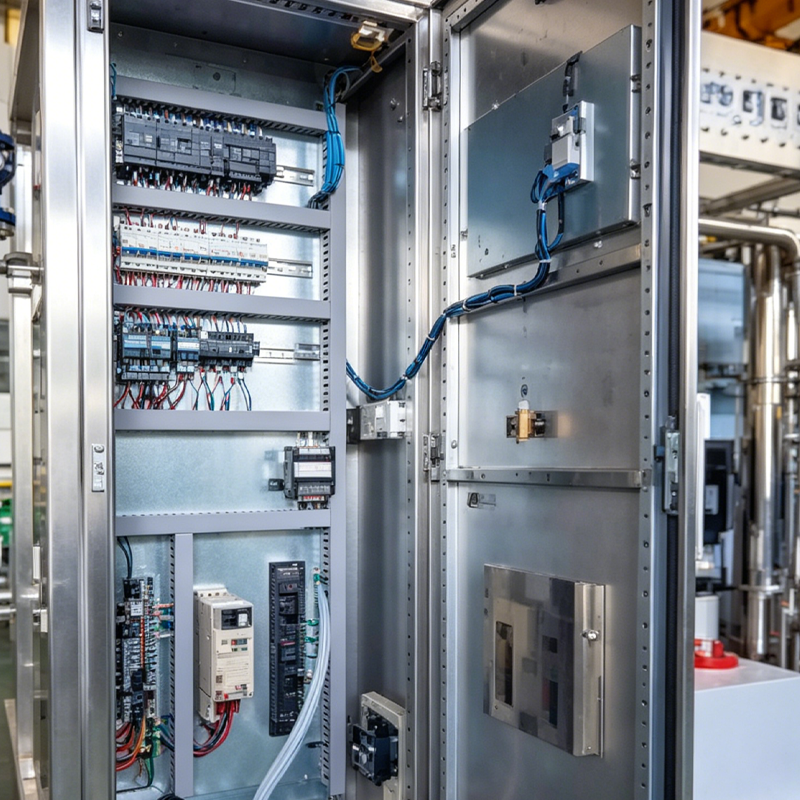
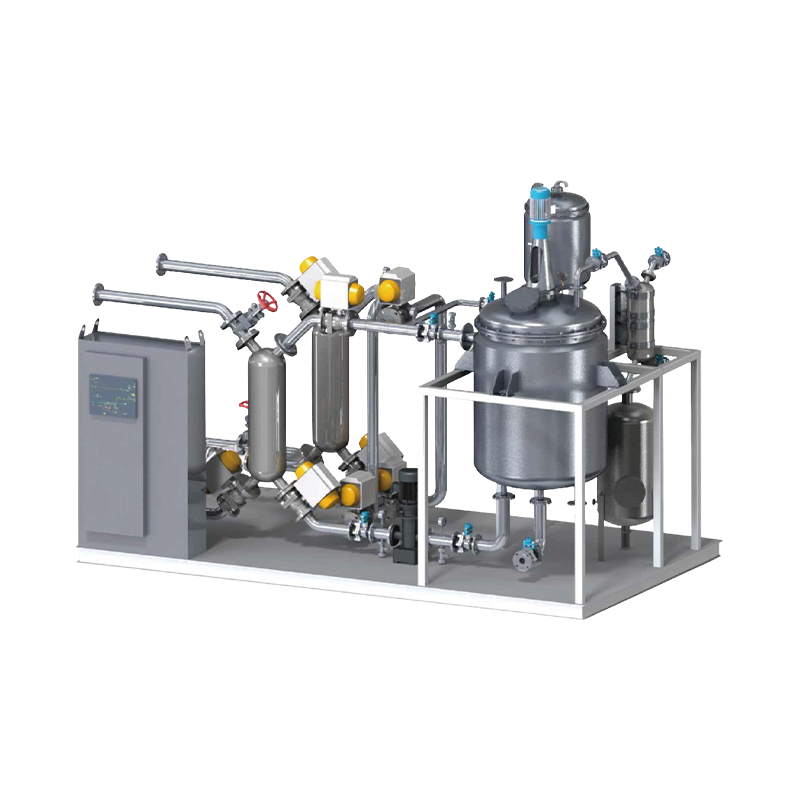 Прецизионный блок контроля температуры для продуктов питания и напитков Этот TCU с замкнутым контуром регулирует температуру реакторов и резервуаров, поддерживая процессы нагрева, охлаждения и чередования. Благодаря управлению ПЛК и пищевой нержавеющей стали он поддерживает стабильную температуру и обеспечивает отслеживание данных для обеспечения качества. Посмотреть продукт →
Последовательность отклонения
При отрицательном отклонении температуры система снижает мощность нагревателя, открывает отводной клапан и направляет продукт обратно в уравнительный резервуар. Современные салазки блокируют отводной клапан с насосом, чтобы предотвратить скачок давления в удерживающей трубе.
CIP и санитария для линий UHT
Для линий UHT требуется специальная программа CIP с предварительным ополаскиванием, горячей щелочной промывкой, промежуточным ополаскиванием, кислотной промывкой, окончательным ополаскиванием и дезинфекцией горячей водой. Для каждой фазы определены целевые значения скорости потока, температуры и концентрации.
Основная проблема – загрязнение. При высоких температурах молочные белки денатурируют и образуют пригары на теплообменных поверхностях. Эти отложения снижают термическую эффективность, изменяют характеристики потока и становятся микробиологической нишей. Щелочная стирка удаляет белок и жир, но только кислотная стирка удаляет оставшийся минеральный налет.
| Фаза CIP | Температура | Время | Цель |
| Предварительное полоскание | 50-60°С | 10 мин. | Удалить свободные остатки продукта |
| Щелочная промывка | 75-80°С | 20-30 мин. | Растворять белки и жиры |
| Промежуточное полоскание | 60°С | 10 мин. | Смойте остатки щелочи |
| Кислотная промывка | 60-70°С | 15-20 мин | Удалить минеральный налет |
| Последнее полоскание | 60°С | 10 мин. | Нейтрализуйте pH |
| Дезинфекция горячей водой | 90-95°С | 15 мин. | Окончательная микробная дезинфекция |
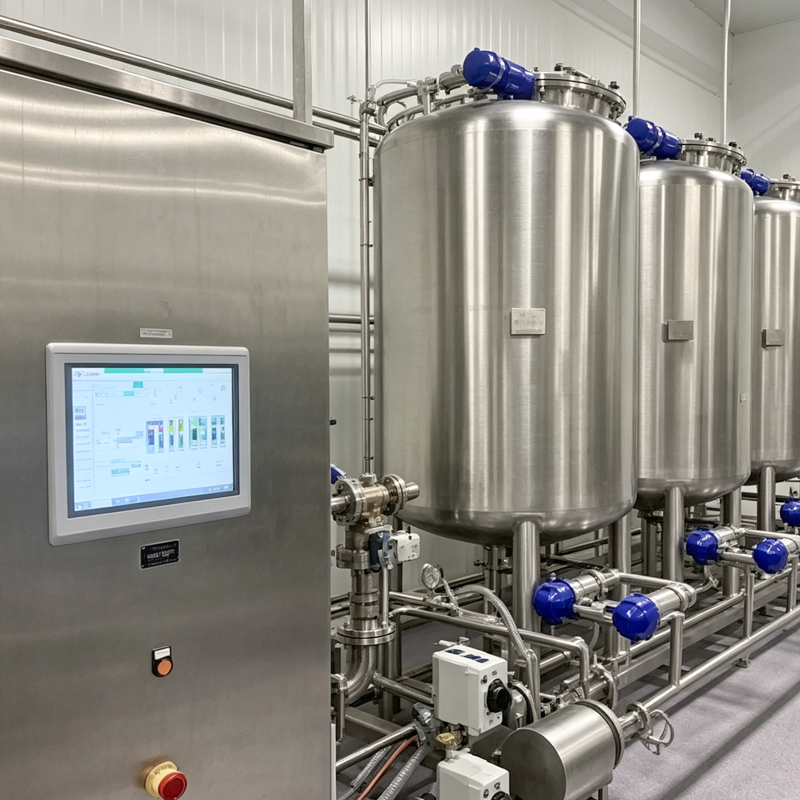 Пищевая система CIP для автоматизированной поточной очистки Эта система CIP очищает трубопроводы и резервуары без разборки, используя циклы предварительного, щелочного, кислотного и окончательного ополаскивания. Управляемый ПЛК с возможностью отслеживания, он снижает ручную работу и риск перекрестного загрязнения, подходит для линий по производству молочных продуктов, напитков и соусов. Посмотреть продукт →
Программа CIP, которая пропускает промывку кислотой, постепенно приводит к образованию накипи в нагревателе, снижая эффективность и сдвигая эффективное время пребывания.
Валидация, соответствие и документация
Валидация процесса УВТ в соответствии с 21 CFR, часть 113, и Регламентом ЕС EC 852/2004 требует документированного исследования картирования температуры, микробиологического испытания и отслеживания повторной калибровки для каждого датчика.
Надлежащий пакет проверки включает в себя квалификацию установки (IQ), квалификацию эксплуатации (OQ) и квалификацию производительности (PQ). Во время PQ процесс подвергается воздействию продукта, инокулированного известным микробным штаммом. Результаты должны демонстрировать снижение минимум на 12 логарифмов без каких-либо случаев утечки в течение периода исследования.
Современные установки UHT хранят данные процесса с безопасным контрольным журналом. Связь через Ethernet или OPC-UA отправляет данные в системы контроля для пакетной отчетности и соблюдения требований стороннего аудита. Подробнее о том, как автоматизация применяется в системах пастеризации, читайте в нашей статье автоматизация пастеризации пищевых продуктов .
Распространенные неисправности и способы их диагностики
Наиболее частыми отклонениями процесса УВТ являются дрейф расхода, дрейф датчика, колебания давления пара и засорение секции нагрева. Эти четыре проблемы являются причиной большинства обращений в службу выездного обслуживания на перерабатывающие заводы.
Дрейф расхода
Ухудшающийся насос снижает скорость потока, что увеличивает время пребывания и может вызвать перегрев. Частично заблокированный клапан уменьшает поток и изменяет противодавление, что приводит к недостаточной обработке.
Дрейф датчика
Датчик Pt100, показания которого на 1°C ниже фактической температуры продукта, приводят к тому, что система нагревает продукт сильнее, чем предполагалось. Датчик, который показывает высокие значения, более опасен: контур нагрева работает при более низкой температуре и не выполняет необходимые процессы.
Колебания давления пара
Редукционный клапан пара меньшего размера создает колебания температуры на выходе из нагревателя. ПИД-регулятор, настроенный на узкий диапазон, может стать нестабильным. Правильная установка установки включает в себя станцию подготовки пара с сепаратором и ловушкой.
Засорение секции отопления
По мере увеличения загрязнения общий коэффициент теплопередачи падает. Система еще больше открывает паровой клапан, повышая температуру стенок и вызывая локальное горение. Мониторинг падения давления на нагревателе — самый быстрый способ обнаружить прогрессирование загрязнения.
Большинство отказов UHT невидимы до тех пор, пока они не вызовут утечку. Мониторинг падения давления и дрейфа датчика предотвращает дорогостоящие простои.
Выбор автоматического стерилизатора UHT — это инженерное решение, а не закупочная деятельность. Правильная система будет обеспечивать строгие контрольные допуски, использовать проверенную геометрию удерживающей трубки и документировать логику отклонения. Команда Shiloc (Шанхай) Industrial Trading Co., Ltd. разрабатывает интегрированные установки UHT для предприятий по производству продуктов питания и напитков. Поговорите с ними о вашем продукте, мощности и методе нагрева на наша страница контактов .
Часто задаваемые вопросы
Каково минимальное время выдержки для ультрапастерилизации?
Минимальное время выдержки зависит от целевой температуры. При температуре 135°C время выдержки обычно составляет 25-30 секунд. При 140°С оно снижается до 2-5 секунд. Стандартная молочная смесь составляет 137°C в течение 4 секунд, что обеспечивает 12-кратное снижение количества спор Clostridium botulinum.
Что произойдет, если температура UHT упадет ниже заданного значения?
Датчик температуры на выходе из приемной трубки обнаруживает падение, и устройство отклонения потока немедленно перенаправляет продукт в уравнительный резервуар. Этот нестерилизованный продукт подвергается повторной обработке. Система записывает событие утечки в журнал партии для целей аудита безопасности пищевых продуктов.
Как часто следует калибровать датчики ультрапастерилизатора?
Датчики температуры следует калибровать не реже одного раза в 6 месяцев или чаще, если это рекомендует производитель. Калибровку следует проверять по прослеживаемому эталонному стандарту и документировать для прослеживаемости при аудите.
В чем разница между UHT и пастеризацией?
При пастеризации используются более низкие температуры, обычно 72–85°C, время выдержки от 15 секунд до нескольких минут, и она предназначена для уничтожения болезнетворных микроорганизмов при хранении продукта в холодильнике. В UHT используются высокие температуры (135–150°C) с очень коротким временем выдержки (2–5 секунд) для достижения коммерческой стерильности и обеспечения длительного хранения.
ПРЕДЫДУЩАЯ: Биотехнологические блоки для культивирования клеток: основы проектирования, проверки и закупок
СЛЕДУЮЩАЯ: Биотехнологические блоки для фармацевтических исследований и разработок: руководство по проектированию, выбору и закупкам
СЛЕДУЮЩАЯ: Биотехнологические блоки для фармацевтических исследований и разработок: руководство по проектированию, выбору и закупкам
Заинтересованы в сотрудничестве или у вас есть вопросы?
Сопутствующие товары
Давайте работать вместе!
Добро пожаловать!
Добро пожаловать!
-

haikexin@haikexin.com
+8613391278930
-
 +86-21-57560276
-
 No. 2819, Sihu Road,Fengxian District, Shanghai, China
Подпишитесь на нашу рассылку
Категории продуктов
Быстрые ссылки
Быстрые ссылки
Авторские права © Shiloc (Shanghai) Industrial Trading Co., Ltd.
Все права защищены.
Технологические системы и оборудование для производителей пищевой продукции и биофармацевтических препаратов