English
 русский
 Português
 Français


 Читать далее
Категория продукта
НОВАЯ категория
Свяжитесь с нами
Свяжитесь с нами
Мы специализируемся на исследованиях, разработках и производстве электрических проводов и кабелей.
 +86-21-57560276
Связанные новости
- Автоматизация пастеризации пищевых продуктов: от основ процесса к интеграции «умного» производства
- Как выбор материала влияет на качество платформы биопроцесса: инженерное руководство для покупателя
- Теплообменник с прямым контактом: основные требования к нагреву и смешиванию в процессе
- Биотехнологические установки для первичной переработки: проектирование, выбор и преимущества
Производительность биопроцесса: ключевые факторы, определяющие производительность, качество и время безотказной работы
Контент
- 1 Параметры процесса, определяющие гидравлическое испытание агрегата
- 2 Тепловое и гидравлическое проектирование: что не может исправить программное обеспечение
- 3 Динамика управления определяет, что на самом деле видит партия
- 4 Очистка и стерилизация являются частью производительности
- 5 Что проверить, прежде чем указать занос
Блоки биопроцессов могут выйти из строя незаметно. Устройство проходит заводские приемочные испытания со стабильными температурными профилями, точными показаниями давления и отсутствием видимых утечек. Через шесть недель после установки титр урожая меняется от партии к партии, падение давления в теплообменнике увеличивается после каждого запуска, а проверка очистки дает пограничные результаты промывки. Сигнализация никогда не срабатывает. Проблемы возникают только тогда, когда инженеры-технологи сравнивают тенденции с историей партии.
Производительность биопроцесса на самом деле означает три вещи: поддержание критических параметров процесса в пределах диапазонов, определенных в записи партии, воспроизведение этих диапазонов от партии к партии и выдерживание повторяющихся циклов очистки и стерилизации без ухудшения качества. Каждый из них зависит от переменных процесса, тепловой и гидравлической конструкции, архитектуры управления и практики эксплуатации. В этой статье объясняются факторы, которые имеют наибольшее значение, и где они проявляются в производстве.
Параметры процесса, определяющие гидравлическое испытание агрегата
Температура — это первое, что проверяют, и не зря. Клетки реагируют как на абсолютное значение, так и на скорость изменения. Если температурная единица превышает значение на 2–3 °C при заданном значении 37 °C, отклонение может не вызвать тревогу, но может изменить метаболизм, изменить гликозилирование белков или ускорить протеолиз. Время, в течение которого продукт находится за пределами допустимого диапазона, имеет большее значение, чем пиковое значение. Блоки, которые жестко контролируют температуру, используют низкую тепловую массу в контуре энергосистемы, быстроходные клапаны и датчики, установленные вблизи процесса. По этой причине, прецизионный блок контроля температуры для биофармацевтических применений следует указывать вместе с резервуаром, мешалкой и линиями передачи, а не приобретать в виде изолированной коробки.
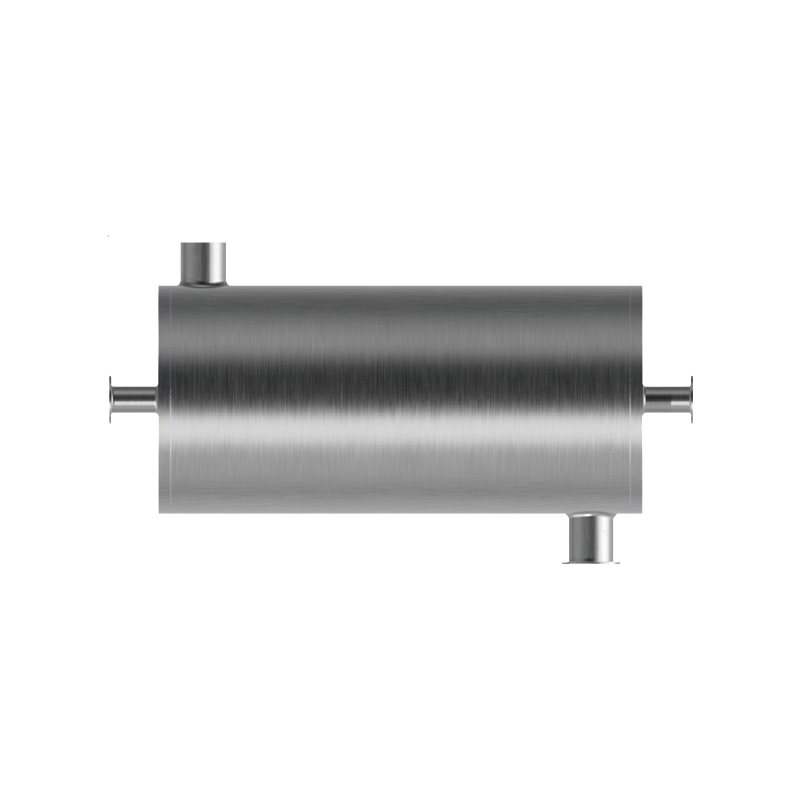
 Изготовленный на заказ прецизионный блок контроля температуры (TCU) для производителей биофармацевтики, Fac Shiloc (Shanghai) Industrial Trading Co., Ltd. - это китайский прецизионный блок контроля температуры (TCU) для производителей биофармацевтических препаратов, факт... Посмотреть продукт →
рН, растворенный кислород и противодавление менее очевидны, но не менее важны. Контроль pH зависит от точности дозирования, качества смешивания и надежности датчика; Добавление кислоты или основания через перистальтический насос приводит к нелинейному отклику, который вызывает колебания, если кривая управления плохо согласована. Содержание растворенного кислорода изменяется по мере увеличения плотности клеток, поэтому контуры барботажа и перемешивания должны реагировать без чрезмерной аэрации или повреждения сдвига. На этапах перфузии и фильтрации колебания противодавления могут повредить мембраны, удерживающие клетки, или слепые фильтры. В таблице ниже перечислены параметры, которые чаще всего выявляют недостатки системы скольжения.
| Параметр | Типичный диапазон управления | Последствия отсутствия контроля |
|---|---|---|
| Температура | ±0,5 °C или ближе к заданному значению | Деградация продукта, изменчивость от партии к партии |
| pH | ±0,1–0,2 единиц pH | Метаболический сдвиг, снижение титра |
| Растворенный кислород | ±5–10 % от заданного значения | Ограничение кислорода, изменение метаболизма |
| Противодавление | ±1–2 фунта на квадратный дюйм, в зависимости от шага | Загрязнение мембран, повреждение клеток |
| Скорость потока процесса | ±2–5% от заданного значения | Изменение времени пребывания, неравномерная термообработка |
Субстрат и концентрация питательных веществ завершают классический набор. Когда в блоке интегрированы питательные насосы и весовые датчики, точность подачи становится фактором производительности точно так же, как дозирование кислоты или основания. Эти переменные не являются независимыми. Изменение потока изменяет время пребывания и падение давления; изменение температуры меняет вязкость, что приводит к изменению смешивания и массопереноса. Проблемы с производительностью заносов обычно связаны с взаимодействием переменных, а не сбоями отдельных компонентов. , поэтому дизайн следует рассматривать как систему.
Тепловое и гидравлическое проектирование: что не может исправить программное обеспечение
Система управления хороша настолько, насколько хороша аппаратура, которую она приводит в действие. Блок с теплообменником меньшего размера должен использовать большую разницу температур для передачи необходимого тепла, подталкивая контур энергоснабжения к его низкотемпературному пределу. Когда тепловая нагрузка неожиданно возрастает, как это происходит, когда плотность ячеек увеличивается в конце цикла, оставшийся запас теряется, и температурный профиль смещается вверх.
Отказ не менее важен. Насос, рассчитанный на номинальный расход, может хорошо работать при нагрузке 100 %, но не может поддерживать стабильный расход при нагрузке 20 %. Регулирующий клапан, слишком большой для линии, проводит большую часть своего срока службы почти закрытым, где небольшое движение штока приводит к значительному изменению расхода. Каждый компонент, от кривой насоса до характеристики клапана и площади теплопередачи, определяет рабочее окно, которого фактически может достичь алгоритм управления. Интегрированные модули, такие как интеллектуальные биопроцессные теплообменные агрегаты рассматривайте это соответствие как требование к проектированию, поэтому они ведут себя предсказуемо в более широком рабочем диапазоне, чем сборки из индивидуально выбранных деталей.
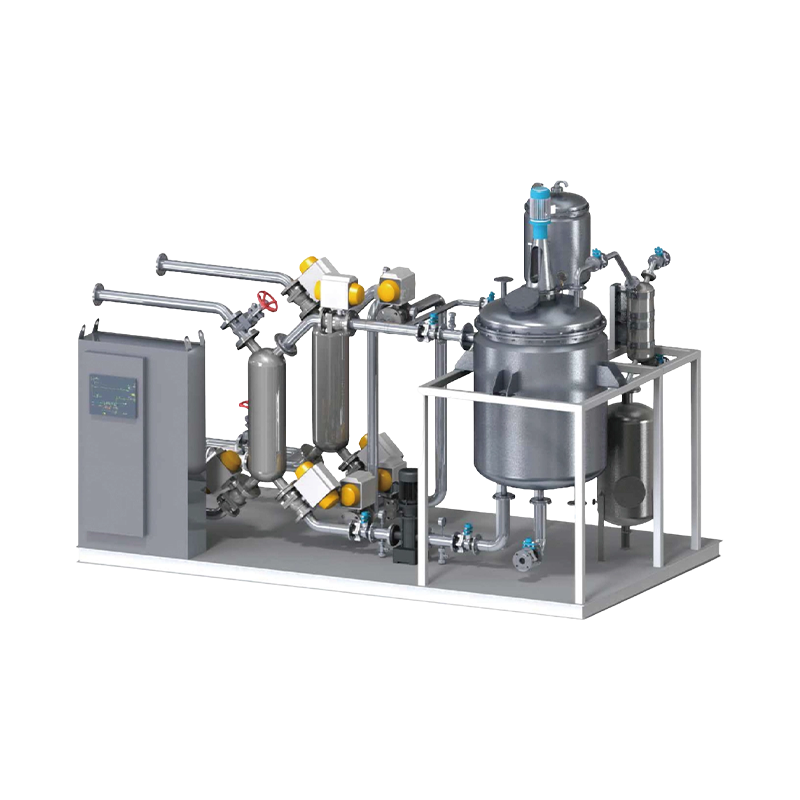
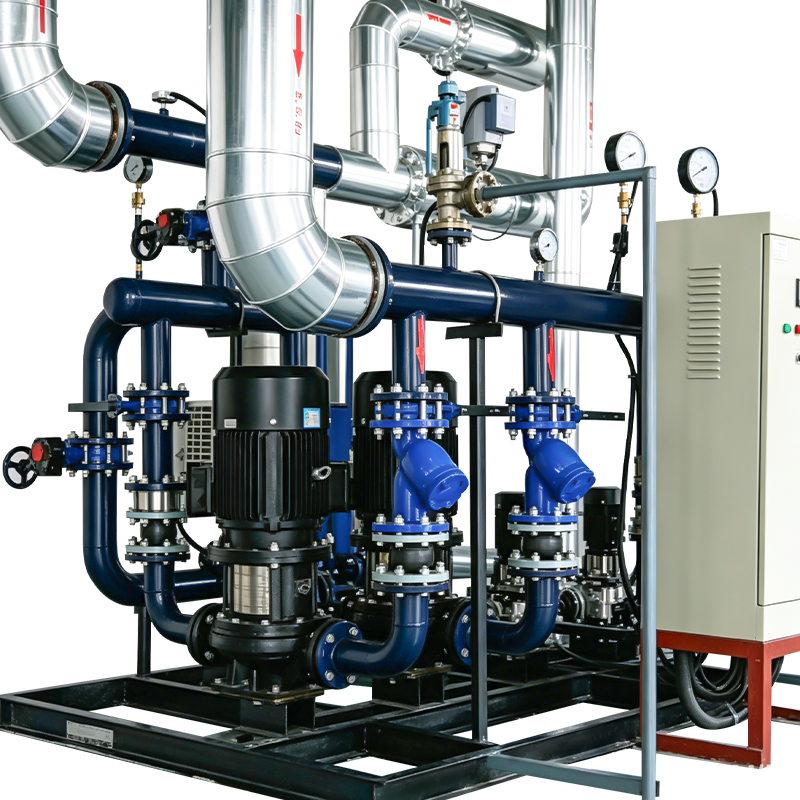 Изготовление индивидуальных интеллектуальных биопроцессных теплообменных установок/блоков, завод Shiloc (Шанхай) Industrial Trading Co., Ltd. - это китайские производители интеллектуальных биопроцессных теплообменных установок/блоков, завод,... Посмотреть продукт →
Гидравлическая компоновка имеет значение, даже если компоненты имеют правильный размер. Мертвые зоны удерживают продукт и чистящий раствор, создавая резервуары для роста микробов и остатков, которые выдерживают цикл CIP. Трубопроводы, которые не могут полностью опорожниться, вынуждают операторов полагаться на продувку воздухом. Качество сварного шва, качество поверхности, уклон и расположение клапанов определяют, можно ли очищать салазки со скоростями, предусмотренными конструкцией CIP. Материалы добавляют еще один слой: прокладки, диафрагмы и уплотнения должны выдерживать воздействие питательной среды, чистящих химикатов и многократного воздействия пара. Это решения, которые не может исправить никакая стратегия контроля.
Динамика управления определяет, что на самом деле видит партия
Разница между приемлемым и предельным заносом часто кроется в архитектуре управления. Один контур ПИД по температуре резервуара исправляет ошибки только после их появления. Каскадное управление добавляет внутренний контур регулирования температуры рабочей жидкости, поэтому помехи в подаче коммунальных услуг устраняются до того, как они достигнут резервуара. Измеренным преимуществом является более жесткий температурный профиль с меньшим перерегулированием.
Реакция датчика является скрытым ограничителем. Датчик температуры в глубокой защитной гильзе с воздушным зазором увеличивает время простоя, поэтому контур поздно замечает изменение и реагирует слишком остро. В биотехнологических системах, где время хода клапана, время смешивания и задержка теплопередачи сопоставимы с динамикой процесса, каскадное, упреждающее или модельное управление имеет измеримое значение. Эти компромиссы рассматриваются в нашей статье о интегрированные блоки для биопроцессов для современного биопроцессного производства .
Риски производительности, связанные с контролем, которые мы чаще всего наблюдаем на объекте, включают:
- Датчики установлены слишком далеко от контрольной точки, поэтому измеренные значения отстают от реальности.
- Регулирующие клапаны слишком велики для требуемого диапазона регулирования, что приводит к колебаниям предельного цикла при низких заданных значениях.
- Настройка контроллера основана на одном установившемся состоянии, а не на полном рабочем диапазоне.
- Отсутствует компенсация теплоты реакции или теплоты смешения при высокой плотности клеток.
- Недостаточное перемешивание в резервуаре, поэтому датчик считывает локальное значение, не характерное для объема.
Даже хорошо настроенный контроллер не может компенсировать конструкцию без достаточной тепловой мощности, запаса накачки или интенсивности перемешивания. Система управления интерпретирует состояние процесса; аппаратное обеспечение скида определяет, можно ли вовремя перевести процесс в желаемое состояние.
Очистка и стерилизация являются частью производительности
Установка, которая производит отличные партии в течение двух недель, а затем требует трех прогонов очистки, чтобы пройти проверку проводимости, работает не очень хорошо, независимо от того, что говорит производительность. Белковые, липидные и солевые загрязнения на теплообменных поверхностях постепенно увеличивают термическое сопротивление и перепад давления. Оператор видит, что контроль температуры становится вялым, а мощность насоса увеличивается, но основная причина кроется в этапе очистки.
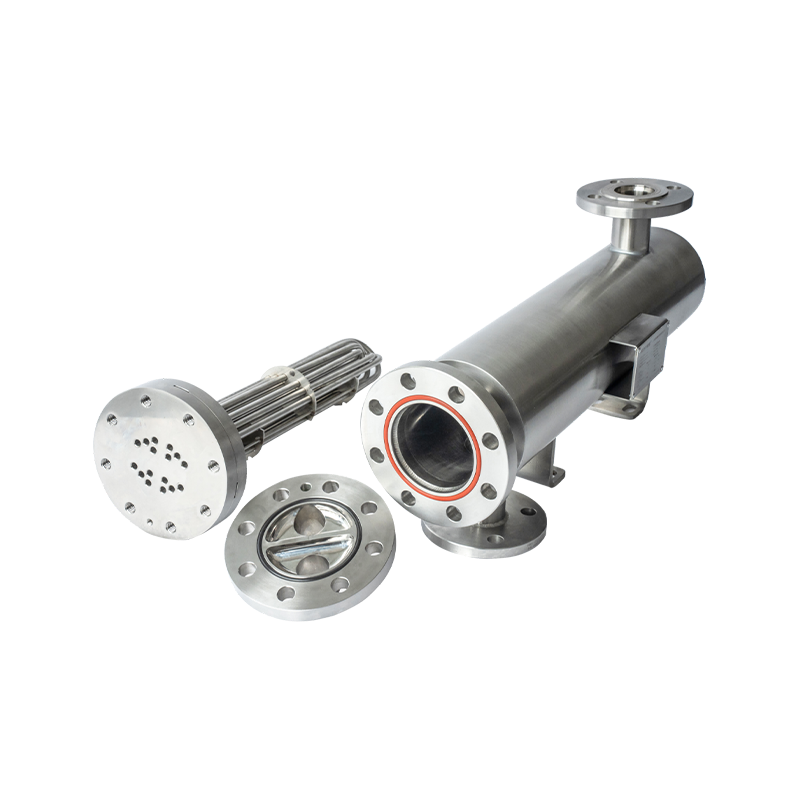
Эффективность CIP зависит от скорости потока, температуры, концентрации химикатов и времени контакта. Плохой дренаж трубопроводов, теплообменники с застойными зонами и клапаны, задерживающие жидкость, снижают эффективность очистки. Стерилизация паром сопровождается термическим циклированием, которое приводит к старению прокладок и диафрагм, и каждый цикл слегка меняет калибровку датчика. Перекрестное загрязнение между техническими и технологическими жидкостями заслуживает особого внимания: негерметичная трубка в теплообменнике с одной трубной решеткой может привести к попаданию нагревательной или охлаждающей воды в продукт. А Санитарный теплообменник с двойной трубчатой решеткой DTS добавляет второй барьер между двумя жидкостями, поэтому конструкция с двойной трубной решеткой является базовым требованием во многих биофармацевтических спецификациях.
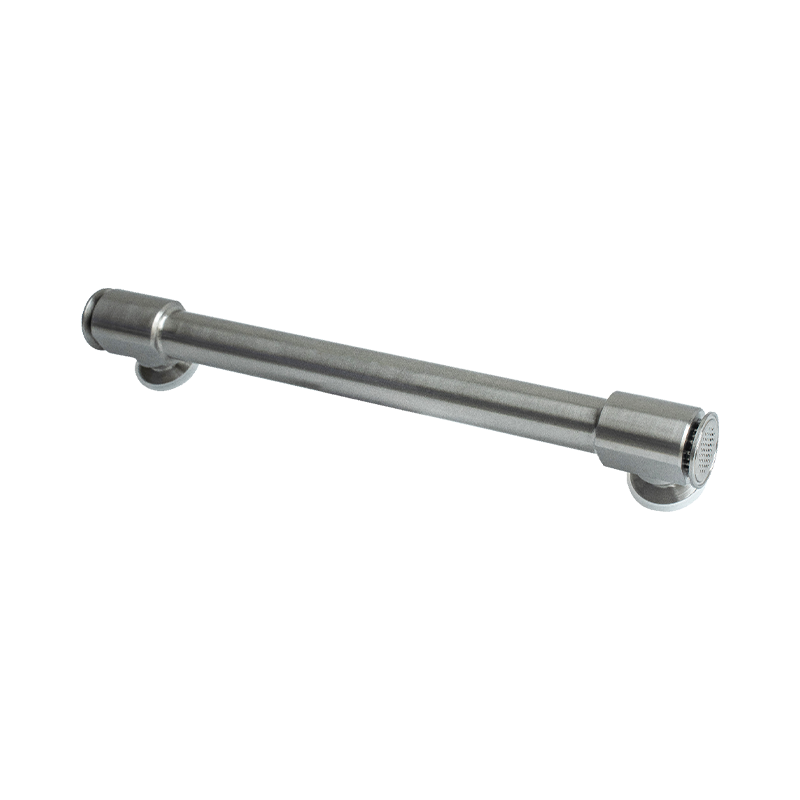 Изготовление теплообменников на заказ в санитарном исполнении DTS (двойная трубчатая пластина), завод Shiloc (Shanghai) Industrial Trading Co., Ltd. Китайские производители санитарных теплообменников DTS (двойная трубчатая пластина), завод, 1.... Посмотреть продукт →
Что проверить, прежде чем указать занос
Начните с параметров процесса, определяющих приемлемую производительность, а затем вернитесь к оборудованию. Запишите каждое требование в виде диапазона, который оно должно поддерживать, а не только уставку при номинальных условиях. Приведенные ниже пункты отличают работающий салазок от просто работающего.
- Определите приемлемые диапазоны контроля в масштабе производства для температуры, pH, растворенного кислорода и давления, включая переходные фазы, такие как инокуляция и сбор урожая.
- Проверьте динамический диапазон, проверив производительность потока, нагрева и охлаждения при минимальной и максимальной нагрузке, а не только при 100%.
- Требуются доказательства дренируемости и очищаемости, включая анализ тупиков и расчеты скорости безразборной мойки.
- Подтвердите характеристики датчиков и клапанов, время отклика и процедуры калибровки, принимая во внимание влияние от партии к партии.
- Аудит пакета документации: сертификаты на материалы, отчеты о сварных швах, измерения чистоты поверхности и записи FAT.
Опыт поставщиков также проявляется в производительности. Полозья редко являются каталожным продуктом; это результат конструктивного выбора, сделанного для конкретного процесса. Мы разработали и поставили интегрированные системы обработки жидкостей для биофармацевтических и пищевых применений, и это инженерный и производственный опыт напрямую влияет на то, как мы определяем размеры теплообменников, выбираем насосы и позиционируем датчики.
Схема соответствует: полозья, которые работают надежно это те, чьи переменные процесса, тепловая и гидравлическая конструкция, архитектура управления и возможность очистки рассматривались вместе. Никакое управляющее программное обеспечение не компенсирует недостаточный размер теплопередачи или трубы, которые не могут стекать. Если вы можете описать свой процесс с помощью приведенных выше терминов, вы уже почти на пути к заносу, который не удивит вас в производстве. Чтобы перейти от спецификации к реализации, обсудите данные вашего процесса с нашей командой инженеров .
ПРЕДЫДУЩАЯ: Интегрированные установки для биопроцессов: применение в биопрепаратах и вакцинах
СЛЕДУЮЩАЯ: Как выбор материала влияет на качество платформы биопроцесса: инженерное руководство для покупателя
СЛЕДУЮЩАЯ: Как выбор материала влияет на качество платформы биопроцесса: инженерное руководство для покупателя
Заинтересованы в сотрудничестве или у вас есть вопросы?
Сопутствующие товары
Давайте работать вместе!
Добро пожаловать!
Добро пожаловать!
-

haikexin@haikexin.com
+8613391278930
-
 +86-21-57560276
-
 No. 2819, Sihu Road,Fengxian District, Shanghai, China
Подпишитесь на нашу рассылку
Категории продуктов
Быстрые ссылки
Быстрые ссылки
Авторские права © Shiloc (Shanghai) Industrial Trading Co., Ltd.
Все права защищены.
Технологические системы и оборудование для производителей пищевой продукции и биофармацевтических препаратов