English
 русский
 Português
 Français


 Читать далее
Категория продукта
НОВАЯ категория
Свяжитесь с нами
Свяжитесь с нами
Мы специализируемся на исследованиях, разработках и производстве электрических проводов и кабелей.
 +86-21-57560276
Связанные новости
- Автоматизация пастеризации пищевых продуктов: от основ процесса к интеграции «умного» производства
- Производительность биопроцесса: ключевые факторы, определяющие производительность, качество и время безотказной работы
- Теплообменник с прямым контактом: основные требования к нагреву и смешиванию в процессе
- Биотехнологические установки для первичной переработки: проектирование, выбор и преимущества
Стандарты качества для комплексного биопроцессного производства: практическое руководство
Контент
- 1 Почему стандарты качества важны в биотехнологическом производстве
- 2 Основные стандарты для комплексного производства биопроцессов
- 3 Выбор материала, обработка поверхности и гигиенический дизайн
- 4 Контроль качества сварки и изготовления
- 5 Заводские приемочные испытания и приемочные испытания на месте
- 6 Документация: основа качества скидов
- 7 Как оценить качество производителя салазок
- 8 Выбор производственного партнера с правильной системой качества
Почему стандарты качества важны в биотехнологическом производстве
Биотехнологическая установка, прошедшая визуальный контроль, все равно может выйти из строя, если качество ее изготовления не документировано или не контролируется. На практике стандарты качества для производства биотехнологических комплексов не представляют собой единственную проверку; это набор требований, которые регулируют проектирование, выбор материалов, сварку, испытания и обоснование каждого этапа работы. Когда эти стандарты соблюдаются последовательно, установка поставляется с отслеживаемой записью, которая поддерживает установку, ввод в эксплуатацию и проверку процесса.
Сегодня биотехнологические установки объединяют передачу тепла, контроль температуры, очистку и распределение жидкости в одной раме. Такая интеграция увеличивает последствия плохого качества изготовления, поскольку единственный дефект сварного шва может привести к загрязнению партии или вызвать дорогостоящую задержку. Производители, работающие в соответствии с признанными стандартами, такими как АСМЭ БПЭ и GMP, снижают эти риски на каждом этапе производства. Как поясняется в нашем профиль компании , эта ориентация на качество является частью более широких инженерных и производственных возможностей.
Основные стандарты для комплексного производства биопроцессов
Несколько стандартов формируют профиль качества лыж. ASME BPE предоставляет наиболее полную основу для гигиенического проектирования и изготовления биотехнологического оборудования. Правила GMP добавляют требования к документации, управлению рисками и проверке. Европейские правила в отношении оборудования, работающего под давлением, могут применяться к салазкам и резервуарам, а правила целостности данных регулируют автоматизированные системы управления.
| Стандартный | Фокус на качестве | Влияние производства |
|---|---|---|
| ASME BPE | Гигиеническое проектирование, материалы, обработка поверхности, сварка, контроль. | Устанавливает требования к размерам, сварным швам и шероховатости поверхности, которые регулируют производство. |
| GMP ЕС / ICH Q10 | Система качества, управление рисками, документация, валидация | Определяет ожидания в отношении прослеживаемости, контроля изменений и доказательств. |
| ПЭД 2014/68/ЕС | Безопасность оборудования, работающего под давлением | Классифицирует узлы и компоненты рамы по категориям безопасности, требующим определенных испытаний. |
| FDA 21 CFR, часть 11 | Электронные записи и подписи | Применяется, когда системы управления записывают данные или выполняют автоматизированные последовательности. |
Эти стандарты часто пересекаются. Рама, изготовленная с использованием сварных швов и обработки поверхности, соответствующих требованиям ASME BPE, удовлетворяет физическим требованиям, а структура данных и документации GMP гарантирует, что качество может быть продемонстрировано инспекторам. Для обзора технологии, лежащей в основе этих систем, прочитайте нашу статью о что такое интегрированные биотехнологические установки и почему они необходимы .
Выбор материала, обработка поверхности и гигиенический дизайн
Смачиваемые контактные поверхности биотехнологического блока не должны выщелачивать, разъедать или задерживать продукт. Вот почему выбор материала и отделки поверхности — это залог качества, а не случайный выбор.
Требования к нержавеющей стали
В большинстве биотехнологических установок для деталей, контактирующих с рабочей средой, используется нержавеющая сталь 316L. Низкое содержание углерода снижает чувствительность во время сварки, сохраняя коррозионную стойкость. Каждая производственная партия должна иметь сертификат на материал, и в сертификате должна быть указана номер партии и компонент, установленный на раме. Некоторые процессы при более высоких температурах или с использованием хлоридсодержащих сред могут потребовать более устойчивых к коррозии сплавов, таких как 904L или дуплексные нержавеющие стали, но 316L остается основой для биофармацевтического использования.
Чистота поверхности и очищаемость
Шероховатость поверхности напрямую влияет на очищаемость. Для смачиваемых поверхностей типичным требованием является Ra не более 0,4 мкм при механической полировке и Ra не более 0,4 мкм после электрополировки. Поставщики должны предоставить результаты измерений качества поверхности с помощью калиброванного профилометра. На практике значения проверяются на серийных изделиях, а не на купонах, и в отчете должно быть указано место измерения. Для ответственных трубопроводов проверка с помощью бороскопа дополняет данные о чистоте поверхности, выявляя изменение цвета или загрязнение внутреннего сварного шва.
Детали гигиенического дизайна
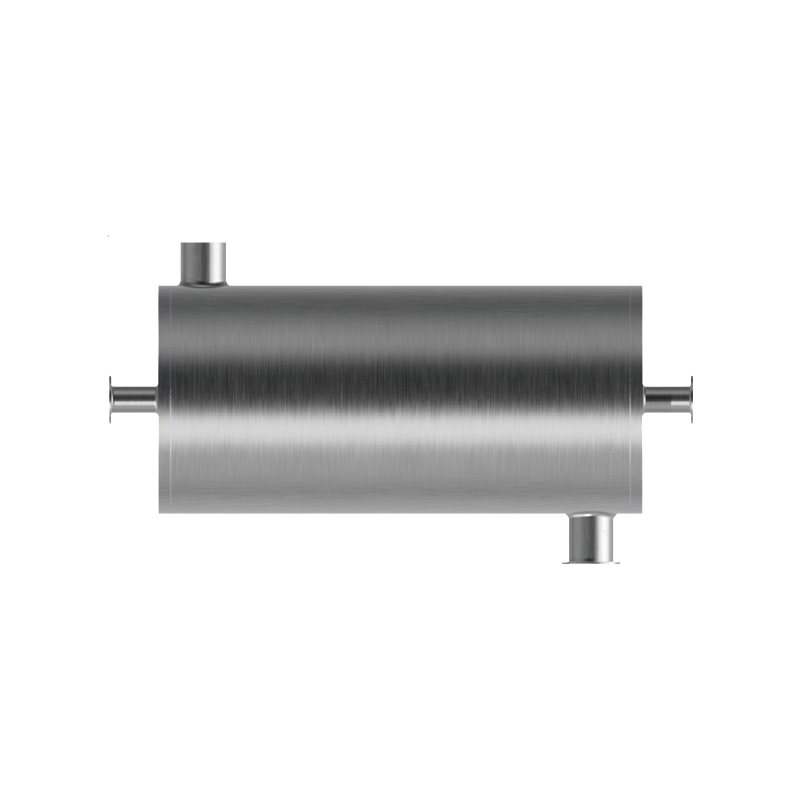
Мертвые опоры являются наиболее распространенным источником риска загрязнения при заносе. Такие стандарты, как ASME BPE, определяют приемлемые соотношения L/D для ответвлений, а производитель, ориентированный на качество, спроектирует систему так, чтобы минимизировать или устранить застойные зоны. Уклоны не менее 1–2% в сторону сливных точек, полностью герметизированные клапаны и гигиенические зажимные соединения являются нормальными ожиданиями. Когда процесс требует абсолютного разделения полезности и продукта, Сантехнический двухтрубный теплообменник обычно выбирается для приложений с высокой степенью интеграции.
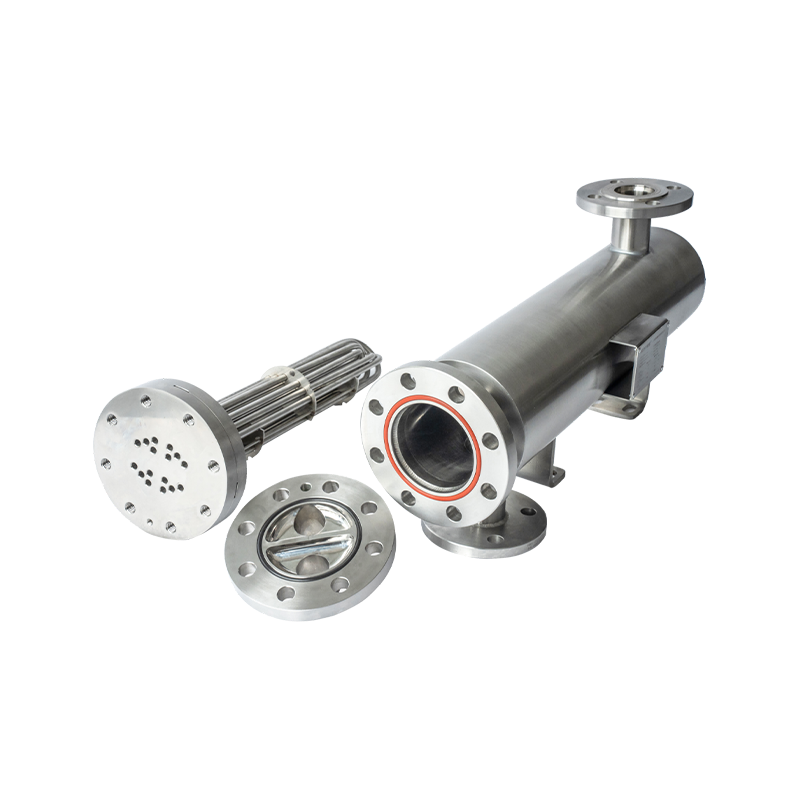
 Изготовление теплообменников на заказ в санитарном исполнении DTS (двойная трубчатая пластина), завод Shiloc (Shanghai) Industrial Trading Co., Ltd. Китайские производители санитарных теплообменников DTS (двойная трубчатая пластина), завод, 1.... Посмотреть продукт →
Контроль качества сварки и изготовления
Сварка – это то, где качество скольжения выигрывается или теряется. Полированная поверхность не может скрыть незавершенный внутренний сварной шов или зону термического влияния, в которой задерживаются бактерии. Вот почему так важны квалифицированные процедуры и документированные сварные швы.
Квалификация и контроль процедур
Все сварщики должны иметь квалификацию в соответствии с принятыми нормами, такими как ASME Раздел IX или ISO 9606. Перед началом производства производитель должен разработать спецификации процедур сварки (WPS) и записи о квалификации процедур (PQR). Орбитальная сварка предпочтительна для труб малого диаметра и повторяющихся соединений труб, поскольку она обеспечивает повторяемый контроль дуги и полный проплавление с минимальными изменениями вручную. Каждый сварной шов должен быть указан на карте сварных швов, чтобы записи изготовления, результаты контроля и идентификация сварщика могли быть связаны с точным местоположением.
Проверка и испытание сборки
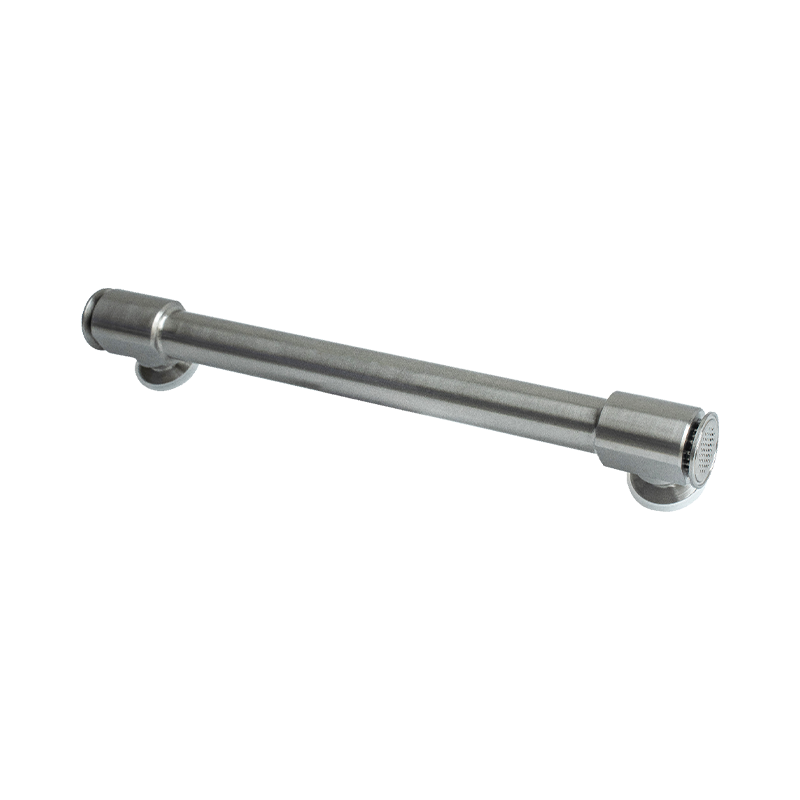
Визуального контроля недостаточно для обеспечения гигиеничности сварных швов. Бороскопическое исследование внутренней поверхности, измерение феррита и, при необходимости, капиллярная дефектоскопия являются частью надежного плана обеспечения качества. После сварки весь блок рамы, включая трубопроводы, теплообменники и клапаны, должен быть испытан под давлением. Испытание под давлением проверяет механическую целостность и выявляет места утечек в фитингах и прокладках. При полной сборке компонентов теплопередачи и контроля температуры тестирование всей системы более надежно, чем тестирование компонентов по отдельности. Многие поставщики сейчас создают интеллектуальные биопроцессные теплообменные агрегаты , где вся система может быть протестирована перед отправкой.
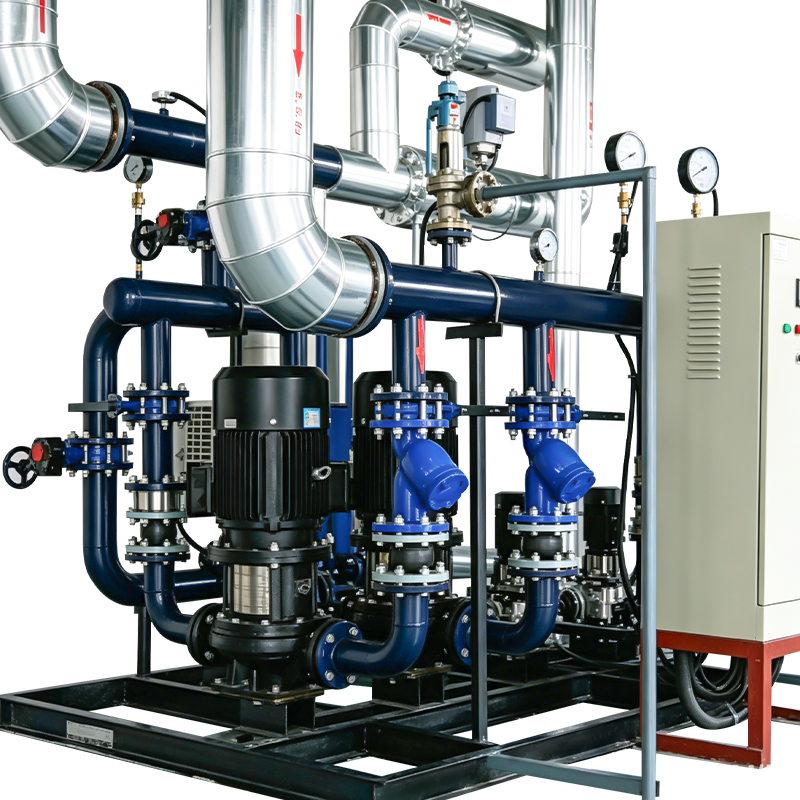 Изготовление индивидуальных интеллектуальных биопроцессных теплообменных установок/блоков, завод Shiloc (Шанхай) Industrial Trading Co., Ltd. - это китайские производители интеллектуальных биопроцессных теплообменных установок/блоков, завод,... Посмотреть продукт →
Заводские приемочные испытания и приемочные испытания на месте
Заводские приемочные испытания (ЖИР) — это первый этап, на котором салазки должны доказать, что они соответствуют согласованным спецификациям. Это также лучшая возможность для покупателя выявить проблемы, в то время как производитель может быстро их исправить.
Хорошо структурированный FAT включает визуальные проверки и проверки размеров, проверку сертификатов материалов, проверку калибровки, моделирование логики управления, тестирование входов/выходов, проверку функций сигнализации и безопасности, а также проверку записей о сварных швах и чистоте поверхности. Если блок включает в себя автоматизацию, последовательность управления следует запускать с использованием смоделированных значений процесса, чтобы убедиться, что насосы, клапаны и элементы управления нагревателем реагируют правильно.
| Тестовый этап | Общие проверки | Почему это важно |
|---|---|---|
| FAT | Проверка размеров, отслеживание материалов, документация по сварке, моделирование логики управления, результаты испытаний под давлением | Устраняет проблемы перед отправкой, снижая риск при установке. |
| СБ | Проверка соединений, проверка герметичности, повторная калибровка датчика, связь с системой управления установкой | Подтверждает, что блок работает в конечной среде с реальными инженерными сетями. |
| Производительность | Моделирование процесса или заполнение средой, стабильность заданного значения, обработка сигналов тревоги | Создает доказательства, подтверждающие формальную проверку. |
Отчет FAT становится частью протокола качества. Во время SAT производитель должен повторно проверить критические параметры после транспортировки и установки, поскольку вибрация и такелаж могут привести к смещению заводской калибровки изделий.
Документация: основа качества скидов
Для пользователя, регулируемого GMP, установка без полной документации фактически не соответствует требованиям, независимо от того, насколько хорошо она работает. Физическое оборудование и документация должны точно совпадать.
Как минимум, комплект документации должен включать схемы процессов и контрольно-измерительных приборов (P&ID), электрические схемы, схемы архитектуры управления, списки входов/выходов, спецификации материалов с сертификатами материалов, карты сварных швов и журналы сварки, отчеты об испытаниях под давлением, отчеты о неразрушающих испытаниях, записи об обработке поверхности, сертификаты калибровки и исполнительные чертежи. Для автоматизированных установок документация системы управления должна описывать логику программного обеспечения, уставки сигнализации и функции регистрации данных.
Эта документация помогает пользователю более эффективно пройти квалификацию установки (IQ) и эксплуатационную квалификацию (OQ). Он также поддерживает более поздние модификации, поскольку исполнительный чертеж и история изменений точно показывают, что было изменено и почему. Если производитель не может предоставить прослеживаемые доказательства, система качества неэффективна.
Как оценить качество производителя салазок
Вместо того, чтобы полагаться на маркетинговые материалы, оцените конкретные имеющиеся средства контроля качества. Следующие вопросы являются практической отправной точкой для групп закупок, инженеров и персонала по обеспечению качества.
- Попросите показать руководство по качеству и любые сертификаты, относящиеся к производству салазок, например, соответствие ISO 9001 или ASME BPE.
- Убедитесь, что процедуры сварки и сварщики имеют квалификацию в соответствии с разделом IX ASME или эквивалентом, и запросите образцы карт сварных швов и PQR.
- Проведите аудит системы отслеживания сертификатов на материалы, особенно для компонентов, контактирующих с рабочей средой, и деталей, работающих под давлением.
- Просмотрите протокол FAT перед началом производства; в нем должны быть описаны испытания, критерии приемки и сведения о том, кто будет их свидетелем.
- Проверьте документацию производителя по автоматизации и возможности обеспечения целостности данных, поскольку прецизионный терморегулятор для биофармацевтики
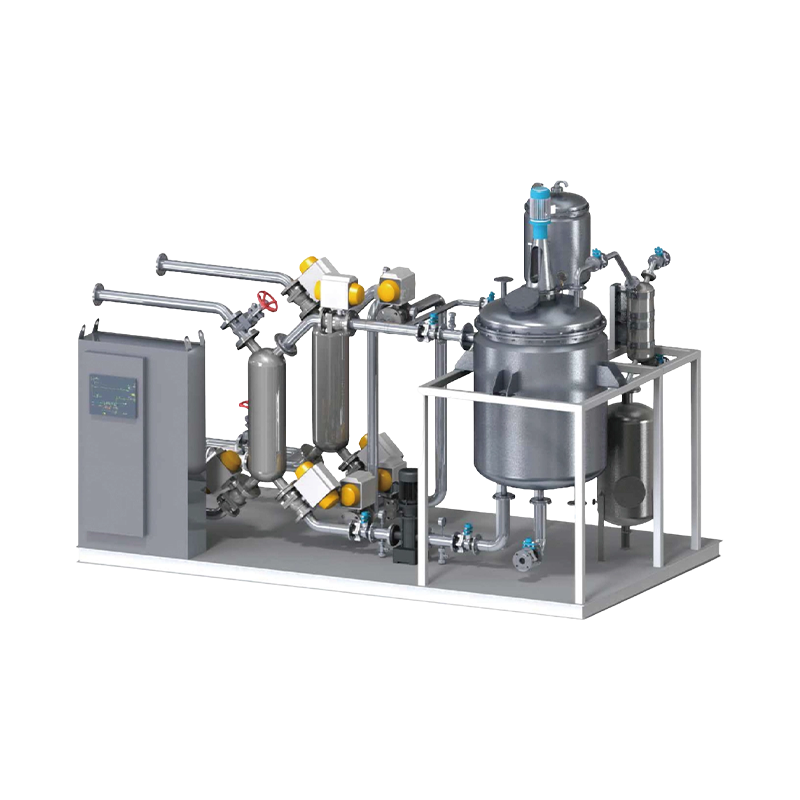 Изготовленный на заказ прецизионный блок контроля температуры (TCU) для производителей биофармацевтики, Fac Shiloc (Shanghai) Industrial Trading Co., Ltd. - это китайский прецизионный блок контроля температуры (TCU) для производителей биофармацевтических препаратов, факт... Посмотреть продукт → должны надежно фиксировать заданные значения и отклонения.
- Подтвердите процесс контроля изменений для изменений проекта и модификаций после поставки.
Эти критерии не являются теоретическими. Производитель, который может поделиться реальными примерами карт сварных швов, отчетами FAT и измерениями качества поверхности, с большей вероятностью будет соответствовать стандартам качества, требуемым вашим проектом.
Выбор производственного партнера с правильной системой качества
Стандарты качества для производства комплексных биопроцессов являются конкретными: они содержатся в отчете о шероховатости поверхности, протоколах орбитальной сварки, протоколе FAT и исполнительной документации. Платформа, изготовленная в соответствии с этими стандартами, дает владельцу уверенность в том, что установка, ввод в эксплуатацию и проверка пройдут без неожиданных задержек или риска загрязнения.
Оценивая поставщика, уделяйте не меньше внимания процессам качества производства, чем привлекательной технологической схеме. Попросите документацию, свидетельские тесты и доказательства контроля. В Shiloc мы придерживаемся одной и той же дисциплины во всех наших биотехнологических установках и теплообменном оборудовании, потому что конечный продукт хорош ровно настолько, насколько хороши доказательства, стоящие за ним. Если вы планируете проект установки биопроцесса, свяжитесь с нашей командой инженеров чтобы подробно обсудить ваши требования к качеству.
ПРЕДЫДУЩАЯ: Интегрированные биопроцессы для производства вакцин: руководство по проектированию и покупке
СЛЕДУЮЩАЯ: Как успешно провести валидацию интегрированных установок биопроцесса для биопроизводства GMP
СЛЕДУЮЩАЯ: Как успешно провести валидацию интегрированных установок биопроцесса для биопроизводства GMP
Заинтересованы в сотрудничестве или у вас есть вопросы?
Сопутствующие товары
Давайте работать вместе!
Добро пожаловать!
Добро пожаловать!
-

haikexin@haikexin.com
+8613391278930
-
 +86-21-57560276
-
 No. 2819, Sihu Road,Fengxian District, Shanghai, China
Подпишитесь на нашу рассылку
Категории продуктов
Быстрые ссылки
Быстрые ссылки
Авторские права © Shiloc (Shanghai) Industrial Trading Co., Ltd.
Все права защищены.
Технологические системы и оборудование для производителей пищевой продукции и биофармацевтических препаратов